
Dans cet article
Prothèse complète numérique en PMMA : que devient toute la matière retirée ?
Le numérique constitue une avancée majeure. Mais l’efficacité du procédé de fabrication mérite, elle aussi, d’être mesurée.
Quelle quantité de PMMA faut-il mobiliser, usiner, aspirer puis éliminer ou recycler pour fabriquer la quantité qui restera effectivement dans la bouche du patient ?Une publication scientifique permet aujourd’hui de répondre très précisément à cette question.
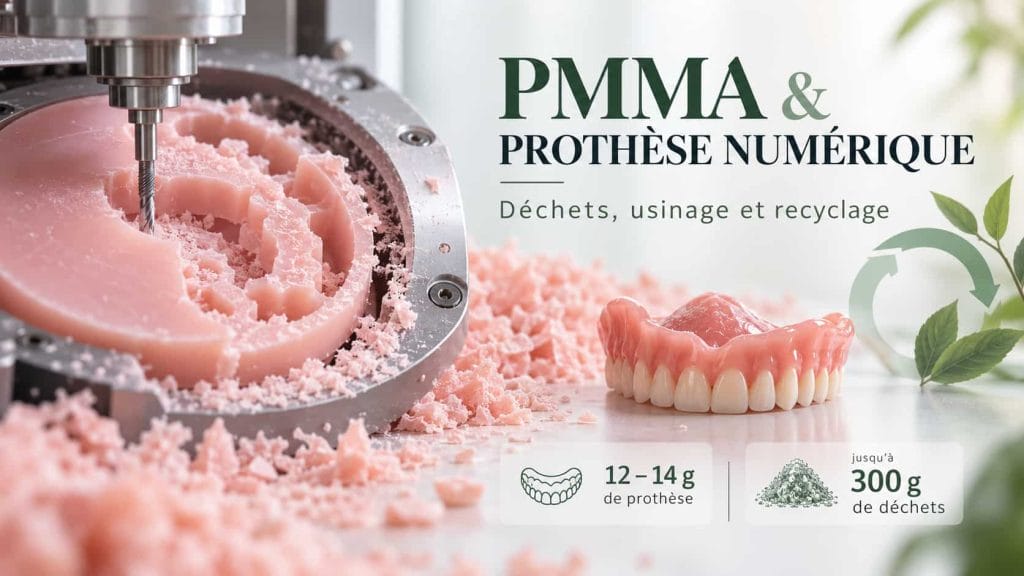
Déchets PMMA : une prothèse complète de 12 à 14 g peut générer jusqu’à environ 300 g de déchets
RSC Sustainability, 2024, 2, 881–902.
DOI : 10.1039/D3SU00364G.
Consulter l’article intégral sur le site de la Royal Society of Chemistry Dans leur figure 3, les auteurs analysent directement la fabrication CAD/CAM d’une prothèse complète à partir d’un disque de PMMA. Ils indiquent :
- masse moyenne de la prothèse complète terminée : 12 à 14 g ;
- PMMA restant inutilisé après l’usinage : 120 à 150 g ;
- poudre fine produite par l’usinage : 150 à 180 g.
CHIFFRE CLÉ
12–14 g de prothèse finie
120–150 g de PMMA inutilisé
150–180 g de poudre fine d’usinage
Jusqu’à ≈ 300 g de déchets polymères pour une prothèse complète
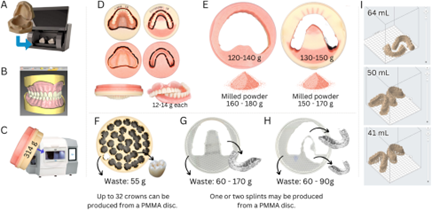
Figure 3 de Ong et al. (RSC Sustainability, 2024) —
Utilisation de matière et génération de déchets lors de la fabrication numérique de dispositifs dentaires en PMMA. La fabrication d’une prothèse complète par usinage d’un disque de PMMA laisse, dans l’exemple présenté, 120 à 150 g de matériau inutilisé et génère 150 à 180 g de poudre fine, pour une prothèse finale de 12 à 14 g. La figure montre également l’intérêt de l’optimisation du nesting pour réduire les déchets lors de l’usinage de plusieurs restaurations dans un même disque.
Source : Ong A. et al., The global burden of plastics in oral health: prospects for circularity, sustainable materials development and practice, RSC Sustainability, 2024;2:881–902. DOI : 10.1039/D3SU00364G.
PMMA et prothèse numérique : 12–14 g de prothèse pour 270 à 330 g de matière non incorporée
- copeaux ;
- poudre ;
- poussières ;
- particules issues des opérations de finition.
Usinage du PMMA : la géométrie de la prothèse numérique est déterminante
« l’usinage est-il soustractif ? »Il faut également demander :
« la géométrie du dispositif permet-elle d’utiliser efficacement la matière du disque ? »Une prothèse complète constitue précisément une géométrie défavorable à ce titre. Pour dégager la prothèse, il faut retirer de la matière correspondant notamment :
- à l’intrados ;
- aux surfaces vestibulaires ;
- aux espaces interdentaires ;
- aux reliefs occlusaux ;
- au palais d’une prothèse maxillaire ;
- aux zones situées autour du dispositif.
Ce que l’étude démontre réellement sur les déchets PMMA
« le numérique produit 300 g de déchets ».Ce n’est pas ce que démontre la publication. Elle montre que :
dans un procédé numérique soustractif appliqué à une prothèse complète en PMMA, la masse de matériau non incorporée au dispositif final peut être très importante par rapport à celle de la prothèse terminée.La différence est fondamentale. La conception numérique n’est pas le problème. C’est le rapport entre :
- la géométrie du dispositif ;
- le volume du disque ;
- le procédé soustractif ;
- et la possibilité réelle de réutiliser ou recycler la matière retirée
Prothèse numérique en PMMA : deux grandes stratégies de fabrication
1. Prothèse obtenue dans un disque monolithique
Certaines solutions permettent d’intégrer dans un même disque les zones correspondant :
- à la base gingivale ;
- et aux dents.
C’est notamment le principe du système Ivotion.
Le fabricant présente un disque permettant de fabriquer numériquement la prothèse dans un processus d’usinage coordonné.
La documentation technique du système Ivotion confirme que les disques sont conçus pour être usinés dans des machines CAD/CAM adaptées.
Documentation Ivoclar — Ivotion Denture System
Cette solution évite notamment l’assemblage secondaire de dents séparées.
Mais le principe physique reste le même :
la prothèse est dégagée par enlèvement de matière à l’intérieur d’un disque beaucoup plus volumineux qu’elle.
2. Base gingivale et dents fabriquées séparément
- un disque de PMMA destiné à la base ;
- un autre disque ou blank destiné aux dents ;
- puis un assemblage secondaire.
Pour la base
- disque de PMMA gingival ;
- matière résiduelle ;
- copeaux ;
- poudre de fraisage.
Pour les dents
- matériau blanc ou multicouche ;
- déchets liés à leur propre usinage ;
- restes de disques.
Pour l’assemblage
- adhésif ;
- polymère ;
- monomère ;
- excédents ;
- contenants ;
- seringues et canules selon le système utilisé.
PMMA, collage et prothèse numérique : un autre type de déchet chimique
L’exemple Ivotion Bond permet de documenter très concrètement cette question.
Le système est destiné au collage de composants de prothèses fabriqués séparément.
La fiche de données de sécurité du Ivotion Bond Monomer indique notamment la présence de méthacrylate de méthyle et impose des précautions spécifiques.
Elle précise :
- qu’une ventilation suffisante du poste de travail est nécessaire ;
- que le produit ne doit pas être rejeté dans les égouts ;
- qu’il ne doit pas rejoindre les eaux superficielles ou souterraines ;
- et que son élimination doit respecter les filières prévues pour ce type de produit.
Consulter la fiche de données de sécurité Ivotion Bond Monomer
L’impact matériel d’un workflow « base + dents séparées » ne se limite donc pas à deux disques.
Il ajoute également :
- un produit de collage ;
- des composés méthacrylates ;
- des emballages ;
- des dispositifs d’application ;
- des résidus chimiques.
Ces quantités sont beaucoup plus faibles que les centaines de grammes de PMMA retirées pendant l’usinage.
Mais leur nature est différente.
Nous pouvons ainsi distinguer :
le déchet massif
Restes de disques.
le déchet particulaire
Copeaux, poudres et poussières.
le déchet chimique
Monomères, adhésifs et produits associés au collage.
Déchets d’usinage du PMMA : 150 à 180 g de poudre fine
- maintenue dans la machine ;
- aspirée ;
- collectée ;
- retenue par les systèmes de filtration ;
- puis évacuée ou valorisée.
Usinage du PMMA : aspiration et évacuation des copeaux
La documentation technique de la PrograMill PM7 d’Ivoclar est particulièrement instructive.
Le fabricant indique explicitement que la machine possède :
un ioniseur intégré
destiné à neutraliser la charge électrostatique des copeaux acryliques générés lors de l’usinage du PMMA, notamment Ivotion ;
et
une fonction d’autonettoyage par aspiration active.
La puissance annoncée pour la machine est de 970 W.
Documentation officielle Ivoclar — PrograMill PM7
La brochure technique précise elle aussi que l’ioniseur intégré neutralise la charge des copeaux acryliques issus du PMMA et que ceux-ci sont ensuite évacués par aspiration.
Il ne s’agit évidemment pas d’une étude environnementale.
Mais cette documentation industrielle confirme directement que :
l’usinage du PMMA génère un flux suffisamment important de copeaux et particules pour nécessiter des dispositifs dédiés de neutralisation électrostatique, d’aspiration et d’autonettoyage.
Déchets PMMA : aspirer ne signifie pas faire disparaître
- dans un bac ;
- dans un sac ;
- dans un filtre ;
- ou dans un dispositif de collecte.
la pollution potentiellement dispersée devient un déchet concentré.C’est ensuite la destination de ce déchet qui détermine s’il entre réellement dans une boucle de valorisation.
PMMA et pollution particulaire : des particules très fines peuvent être produites
Une étude publiée en 2025 dans la revue Toxics s’est intéressée aux particules provenant du travail mécanique de matériaux dentaires.
Chanbandit C. et al. — “Airborne Dental Material Particulates and Occupational Exposure: Computational and Field Insights into Airflow Dynamics and Control Strategies.”
Toxics, 2025, 13(11), 957.
DOI : 10.3390/toxics13110957.
Consulter l’étude complète
Les auteurs ont notamment étudié des particules de PMMA de l’ordre de 0,5 µm et analysé leur dispersion dans l’air ainsi que différents dispositifs de captation.
Les résultats montrent que ces particules peuvent se disperser dans l’environnement de travail et que la captation locale et la filtration de l’air modifient fortement leur propagation.
Il faut toutefois être rigoureux :
cette étude ne mesure pas directement les émissions d’une fraiseuse CAD/CAM fermée pendant l’usinage complet d’une prothèse.
Elle porte sur le travail mécanique et la dispersion particulaire.
Elle permet néanmoins d’établir un point essentiel :
les particules de PMMA générées mécaniquement peuvent atteindre des dimensions submicroniques et devenir aéroportées lorsqu’elles ne sont pas correctement confinées.
Déchets PMMA : de la poussière aux microplastiques
DOI : 10.3390/jfb16090332.
Consulter l’article complet Cette revue identifie les matériaux polymériques dentaires comme des sources potentielles de micro- et nanoplastiques et analyse leurs mécanismes de libération et leurs implications environnementales. Pour les procédés CAD/CAM, les particules peuvent notamment :
- rester dans la chambre d’usinage ;
- être récupérées par aspiration ;
- être entraînées avec des liquides lorsque des procédés humides sont utilisés ;
- ou rejoindre les effluents en l’absence de filtration suffisante.
Déchets PMMA : trois questions essentielles à poser
1. Quelle quantité est produite ?
La publication RSC apporte déjà un ordre de grandeur.2. Quelle quantité est effectivement captée ?
Cela dépend de la machine, de son étanchéité, de l’aspiration, de l’entretien et des procédures de laboratoire.3. Que devient la matière captée ?
C’est là qu’apparaît la question du recyclage.Recyclage du PMMA : un matériau techniquement recyclable
DOI : 10.3390/polym18172071.
Consulter la revue scientifique complète Cette revue analyse :
- l’efficacité matière ;
- les déchets d’usinage ;
- la récupération ;
- le recyclage mécanique ;
- le recyclage chimique ;
- la dépolymérisation ;
- la circularité du PMMA en dentisterie numérique.
Recyclage du PMMA dentaire : recyclable ne signifie pas recyclé
- les flux de matière ;
- la récupération ;
- la qualité des matériaux récupérés ;
- leur sécurité ;
- les modèles économiques ;
- les contraintes réglementaires ;
- et leur utilisation réelle en pratique dentaire.
démontrer qu’un matériau peut être recyclé en laboratoire ou industriellement ne démontre pas qu’il est effectivement recyclé lorsqu’il sort d’un laboratoire de prothèse dentaire.
Déchets PMMA dans les laboratoires français : quelle réalité ?
- séparer systématiquement tous les déchets de PMMA ;
- distinguer leurs différentes qualités ;
- collecter les restes de disques ;
- récupérer séparément les poudres d’usinage ;
- faire enlever ces déchets par une filière spécifique ;
- disposer d’une traçabilité attestant leur recyclage effectif.
recyclabilité théorique
etcircularité réellement organisée.
Déchets PMMA : une autre étude mesure plusieurs centaines de grammes de résidus
DOI : 10.1089/3dp.2021.0007.
Consulter la publication scientifique Dans le protocole CAD/CAM soustractif étudié :
- matière initiale : 467,69 g ;
- produit final : 33,56 g ;
- déchets mesurés : 434,13 g.
- aux matériaux employés ;
- aux blanks concernés ;
- aux machines ;
- et au protocole expérimental de cette étude.
dans certaines configurations de fabrication soustractive de prothèses complètes, la masse des résidus peut très largement dépasser celle du dispositif final.La fabrication additive présente d’autres problématiques environnementales et fera donc l’objet d’un article distinct.
Prothèse numérique en PMMA : quelle consommation énergétique ?
- la broche ;
- les axes moteurs ;
- l’électronique de commande ;
- l’aspiration ;
- le nettoyage ;
- éventuellement l’air comprimé ;
- les systèmes périphériques.
- de la durée du programme ;
- de la charge réelle de la broche ;
- du fonctionnement des autres moteurs ;
- de l’aspiration ;
- des auxiliaires ;
- du nombre d’étapes.
« fabriquer une prothèse complète consomme X kWh »il faudrait mesurer directement l’énergie réellement absorbée pendant un cycle complet. Cette donnée manque encore dans la littérature scientifique disponible pour les workflows de prothèse complète étudiés ici.
Usinage du PMMA : il faut aussi compter les outils
- le matériau ;
- la stratégie d’usinage ;
- le nombre de pièces ;
- les paramètres de coupe ;
- des outils de fraisage ;
- des filtres ;
- des équipements d’aspiration ;
- des consommables de finition ;
- des brosses ;
- des pâtes de polissage.
PMMA et finition : une autre source de particules
- séparée de ses attaches ;
- ébarbée ;
- rectifiée si nécessaire ;
- prépolie ;
- polie.
- poussières ;
- particules ;
- usure d’outils ;
- déchets de polissage.
Prothèse numérique en PMMA : la durée de vie doit aussi entrer dans l’équation
- homogénéité industrielle ;
- degré élevé de polymérisation ;
- reproductibilité ;
- qualité mécanique maîtrisée ;
- faible porosité ;
- stabilité du matériau.
impact environnemental par année de service clinique satisfaisant.Pour disposer d’une comparaison complète, il faudrait associer :
- matière utilisée ;
- déchets ;
- énergie ;
- consommables ;
- durée de vie ;
- réparabilité ;
- taux de renouvellement.
Prothèse numérique : mieux mesurer matière, déchets et énergie
- d’enregistrer automatiquement la masse ou le volume de matière utilisé ;
- d’optimiser le nesting ;
- de comparer différentes orientations ;
- de mesurer la matière éliminée ;
- d’assurer la traçabilité des restes de disques ;
- de différencier les matériaux ;
- d’organiser leur collecte ;
- de mesurer l’énergie réellement consommée ;
- de comparer différents procédés de fabrication.
la précision,
la rapidité,
la productivité,
mais aussi :l’efficacité matière et énergétique.
Le problème n’est pas le PMMA, mais l’usage du procédé
Le PMMA demeure un matériau fondamental en prothèse amovible.
Ses propriétés sont connues depuis des décennies et les disques prépolymérisés apportent des avantages techniques incontestables.
La question n’est donc pas :
« Faut-il supprimer le PMMA ? »
Elle est :
« Pour quelles indications l’usinage d’un disque massif constitue-t-il la manière la plus rationnelle de fabriquer le dispositif recherché ? »
Cette question doit être posée sans dogmatisme.
Le meilleur procédé doit être celui qui offre le meilleur compromis entre :
- qualité clinique ;
- précision ;
- résistance ;
- durée de vie ;
- réparabilité ;
- quantité de matière ;
- consommation énergétique ;
- production de déchets ;
- possibilité réelle de recyclage.
Déchets PMMA : réduire avant de recycler
1. Réduire
Peut-on mobiliser moins de matière ?2. Optimiser
Peut-on améliorer le nesting ou la géométrie de fabrication ?3. Capturer
Peut-on éviter la dispersion des poussières et particules ?4. Séparer
Peut-on éviter de mélanger PMMA, zircone, cire et autres matériaux dans les mêmes systèmes de collecte ?5. Recycler réellement
Existe-t-il une filière capable de garantir la récupération et la valorisation de la matière ? Ce dernier point est essentiel. Un matériau recyclable mais jeté reste un déchet.PMMA en laboratoire : ce qu’il faudrait désormais mesurer
Matière
- masse du disque avant fabrication ;
- masse de la prothèse terminée ;
- masse du disque restant ;
- masse des copeaux et poudres récupérés.
Déchets
- proportion réutilisable ;
- proportion collectée ;
- proportion réellement recyclée ;
- proportion éliminée avec les déchets ordinaires.
Particules
- efficacité de l’aspiration ;
- quantité retenue dans les filtres ;
- renouvellement des filtres ;
- devenir de ces filtres.
Énergie
- consommation totale de la machine ;
- aspiration ;
- auxiliaires ;
- finition.
Consommables
- fraises ;
- filtres ;
- produits de collage ;
- matériel d’application ;
- consommables de polissage.
Durabilité
- durée de service ;
- réparations ;
- rebasages ;
- renouvellements.
Conclusion : prothèse numérique en PMMA, mesurer pour mieux fabriquer
une prothèse de 12 à 14 g peut être associée à 120–150 g de matière inutilisée et à 150–180 g de poudre fine d’usinage.
La question environnementale ne consiste pas à condamner cette technologie. Elle consiste à demander :où va cette matière ?
quelle quantité est captée ?
quelle quantité est réellement recyclée ?
quelle énergie a été nécessaire pour l’enlever ?
et pouvait-on atteindre le même objectif clinique en utilisant moins de ressources ?Une technologie arrivée à maturité doit pouvoir répondre à ces questions. Le progrès numérique de demain ne sera probablement pas seulement celui qui permettra de fabriquer plus rapidement ou avec davantage de précision. Il sera aussi celui qui permettra de mesurer, réduire et valoriser ce que nous utilisons pour fabriquer.
Sources scientifiques sur le PMMA, l’usinage et les déchets
Ong A., Teo J.Y.Q., Watts D.C., Silikas N., Lim J.Y.C., Rosa V.
The global burden of plastics in oral health: prospects for circularity, sustainable materials development and practice.
RSC Sustainability. 2024;2:881–902.
DOI : 10.1039/D3SU00364G
Publication centrale pour les données :
- 12–14 g par prothèse ;
- 120–150 g de PMMA inutilisé ;
- 150–180 g de poudre ;
- jusqu’à environ 300 g de déchets.
Bogdan-Andreescu C.F. et al.
Life-Cycle Performance of Poly(methyl methacrylate) in Digital Dentistry: A Critical Review of Material Efficiency, Waste Generation, and Circularity.
Polymers. 2026;18(17):2071.
DOI : 10.3390/polym18172071
Revue consacrée spécifiquement :
- au PMMA numérique ;
- à l’efficacité matière ;
- aux déchets ;
- au recyclage ;
- à la circularité.
Article intégral Polymers / MDPI
Chanbandit C. et al.
Airborne Dental Material Particulates and Occupational Exposure: Computational and Field Insights into Airflow Dynamics and Control Strategies.
Toxics. 2025;13(11):957.
DOI : 10.3390/toxics13110957
Publication utilisée pour la dispersion de particules fines de PMMA et les systèmes de captation.
Di Spirito F. et al.
Micro- and Nanoplastics and the Oral Cavity: Implications for Oral and Systemic Health, Dental Practice, and the Environment—A Narrative Review.
Journal of Functional Biomaterials. 2025;16(9):332.
DOI : 10.3390/jfb16090332
Revue consacrée aux sources dentaires potentielles de micro- et nanoplastiques et à leurs implications environnementales.
Article intégral Journal of Functional Biomaterials
Jiang C.P., Hentihu M.F.R., Lee S.Y., Lin R.
Multiresin Additive Manufacturing Process for Printing a Complete Denture and an Analysis of Accuracy.
3D Printing and Additive Manufacturing. 2022;9(6):511–519.
DOI : 10.1089/3dp.2021.0007
Dans le protocole CAD/CAM étudié :
- 467,69 g de matière initiale ;
- 33,56 g de produit final ;
- 434,13 g de déchets.
Documents techniques sur la prothèse numérique en PMMA
Ivoclar — PrograMill PM7
Documentation fabricant concernant :
- usinage PMMA ;
- ioniseur intégré ;
- copeaux acryliques ;
- aspiration active ;
- puissance annoncée de 970 W.
Ivoclar — Ivotion Denture System
Documentation industrielle permettant de visualiser les différents matériaux et disques destinés à la fabrication numérique de prothèses complètes.
Brochure Ivotion Denture System
Ivoclar — Ivotion Bond Monomer
Fiche de données de sécurité utilisée pour documenter :
- le méthacrylate de méthyle ;
- la ventilation ;
- les précautions environnementales ;
- l’interdiction de rejet dans les égouts et les eaux.
Périmètre : prothèse complète numérique usinée en PMMA
la prothèse complète fabriquée par usinage de PMMA.
Les procédés additifs utilisant des résines photopolymérisables soulèvent des problématiques différentes :- résines non polymérisées ;
- supports ;
- solvants ou liquides de lavage ;
- photoinitiateurs ;
- post-polymérisation ;
- déchets liquides ;
- énergie ;
- recyclabilité des résines.
Les autres études de prothèses numérique et environnement
À lire également — Dossier “Prothèse numérique et environnement”
- ZIRCONE Dentaire : impact écologique
- Cobalt-chrome et châssis métalliques : matière soustraite, poussières et valorisation.
- Titane : usinage, énergie, copeaux et fabrication additive.
- Impression 3D : moins de déchets de matière signifie-t-il moins d’impact global ?
- À venir : zircone CAD/CAM versus céramique traditionnelle — comparaison à fonction clinique équivalente.